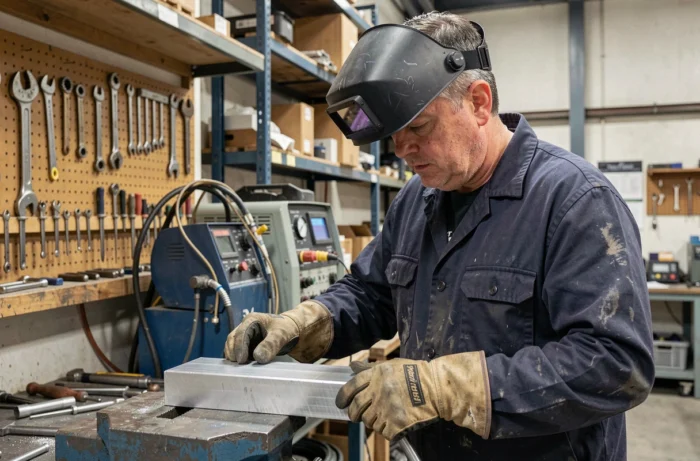
La saldatura MIG dell’alluminio si basa su un trasferimento d’arco sotto gas inerte tra un filo elettrodo fusibile e il pezzo da assemblare. Questo processo, noto anche come GMAW, si distingue dalla saldatura MIG su acciaio per l’elevata conducibilità termica dell’alluminio e la presenza di uno strato superficiale di ossido il cui punto di fusione supera di gran lunga quello del metallo base.
Riuscire a realizzare un cordone pulito e solido richiede un impianto correttamente impostato, una preparazione rigorosa e alcuni aggiustamenti che le guide abituali trascurano.
Pulsato MIG su alluminio: perché la modalità pulsata cambia le regole del gioco
La maggior parte dei tutorial presenta la modalità pulsata come un’opzione di alta gamma. Nella pratica industriale recente, il Pulsato MIG tende a diventare lo standard per la produzione di alluminio, soprattutto perché soddisfa i requisiti di qualità visiva e di limitazione della porosità.
Il principio è semplice: l’impianto alterna tra un picco di corrente (che stacca una goccia di filo) e una corrente di base più bassa (che mantiene l’arco senza surriscaldare il pezzo). Sull’alluminio, questa alternanza offre tre vantaggi concreti.
- Un miglior controllo del bagno di fusione su spessori ridotti, dove un arco costante rischia di forare la lamiera in pochi secondi.
- Una riduzione notevole delle proiezioni, il che limita la pulizia post-saldatura e migliora l’aspetto del cordone.
- Cordoni più regolari ed estetici, con meno rischio di mancanza di fusione ai bordi.
Per un saldatore di officina o un hobbista avanzato, passare da un impianto MIG classico a un modello che integra la modalità pulsata rappresenta un guadagno di comfort significativo. Il sovrapprezzo all’acquisto si compensa con la diminuzione delle riparazioni e degli scarti. Prima di scegliere un’attrezzatura, comprendere la saldatura MIG dell’alluminio con un impianto adeguato permette di valutare se la modalità pulsata corrisponde ai vostri assemblaggi abituali.
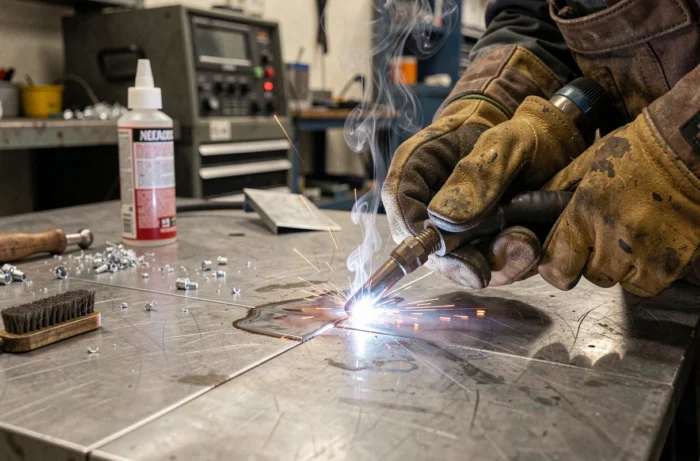
Umidità ambientale e porosità: il parametro invisibile della saldatura dell’alluminio
La porosità rimane il difetto più frequente nella saldatura MIG dell’alluminio. Le guide classiche raccomandano di pulire il pezzo, il che è necessario ma insufficiente. L’umidità dell’aria ambientale gioca un ruolo diretto nell’apparizione di micro-bolle di idrogeno intrappolate nel cordone.
Oltre a un’umidità relativa di circa il 70%, il rischio di porosità da idrogeno aumenta notevolmente. L’idrogeno, molto solubile nell’alluminio fuso, si ritrova intrappolato durante la solidificazione rapida del bagno. Il risultato: cordoni dall’aspetto corretto che presentano in realtà cavità interne che indeboliscono l’assemblaggio.
Misure concrete per controllare l’ambiente
Installare un igrometro all’impianto di saldatura permette di monitorare questo parametro. Quando l’umidità supera la soglia critica, due opzioni si presentano al saldatore: rallentare il ritmo per consentire al bagno di degassare più a lungo, oppure rinviare l’operazione se la qualità strutturale è prioritaria.
Le correnti d’aria all’impianto costituiscono un altro fattore sottovalutato. Un flusso d’aria troppo rapido disturba il cono di gas di protezione argon e lascia l’atmosfera ambientale contaminare il bagno. Proteggere l’area di saldatura con un paravento o lavorare in uno spazio chiuso ventilato (ma senza corrente diretta sull’arco) riduce questo rischio.
Preparazione del filo e della torcia: le regolazioni che evitano i blocchi
L’alluminio è più morbido dell’acciaio. Il suo filo d’apporto si deforma facilmente nel sistema di alimentazione, provocando inceppamenti che molti saldatori attribuiscono erroneamente all’impianto stesso. Alcuni aggiustamenti meccanici cambiano radicalmente l’affidabilità dell’alimentazione.
Una pistola a bobina (spool gun) elimina la maggior parte dei problemi di guida del filo riducendo la distanza tra la bobina e il punto di contatto a pochi centimetri. Per gli impianti dotati di una torcia classica, sostituire il rivestimento in acciaio con uno in teflon o grafite riduce l’attrito e limita la compressione del filo.
Tensione dei rulli e velocità di alimentazione
I rulli di alimentazione devono essere a gola a U (e non a V, che schiaccia il filo di alluminio). La pressione di serraggio si regola al minimo necessario: il filo deve avanzare senza pattinare, ma un serraggio eccessivo lo appiattisce e provoca inceppamenti nel rivestimento.
- Verificare che il rivestimento sia tagliato alla giusta lunghezza, senza spazi morti all’ingresso della torcia.
- Utilizzare un tubo di contatto di diametro leggermente superiore a quello del filo, poiché l’alluminio si dilata al calore.
- Pulire o sostituire regolarmente il tubo di contatto, l’accumulo di micro-depositi di alluminio modifica l’arco.
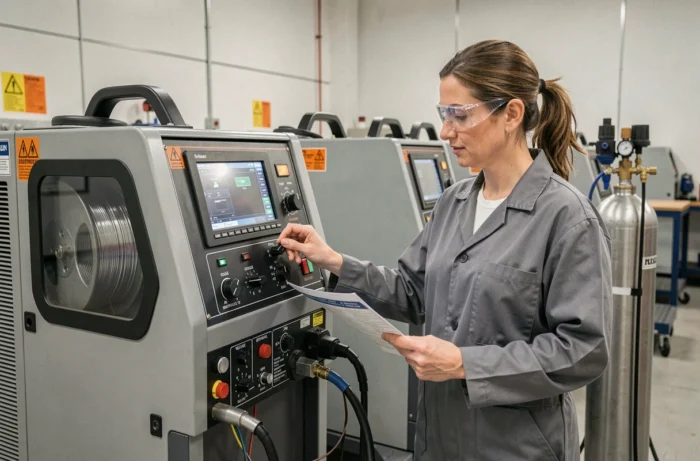
Regolazione del flusso di argon e velocità di saldatura su alluminio MIG
Il gas di protezione per la saldatura MIG dell’alluminio è argon puro, talvolta arricchito con una bassa proporzione di elio per aumentare la penetrazione su pezzi spessi. Le miscele argon-CO2 utilizzate sull’acciaio sono da evitare: il diossido di carbonio reagisce con l’alluminio fuso e genera ossidi e porosità.
Il flusso di argon si colloca generalmente in un intervallo moderato. Troppo basso, lascia l’aria ambientale contaminare il bagno. Troppo alto, crea turbolenze che aspirano l’aria esterna per effetto Venturi, annullando la protezione. Un flusso eccessivo di gas protegge meno bene di un flusso correttamente calibrato.
Adattare la velocità di avanzamento al cordone desiderato
La conducibilità termica dell’alluminio impone una velocità di saldatura più rapida rispetto all’acciaio. Avanzare troppo lentamente surriscalda l’area e allarga il bagno al punto da perdere il controllo della geometria del cordone. La tecnica consiste nel spingere la torcia (angolo di lavoro inclinato nella direzione dell’avanzamento), a differenza della saldatura dell’acciaio dove spesso si preferisce tirare la torcia.
Spingere la torcia migliora la copertura gassosa davanti al bagno e favorisce una migliore penetrazione sull’alluminio. Questa abitudine, controintuitiva per un saldatore formato sull’acciaio, fa parte degli aggiustamenti fondamentali del processo MIG applicato all’alluminio.
Ogni assemblaggio in alluminio MIG si basa sull’equilibrio tra questi parametri: modalità di trasferimento, ambiente atmosferico, meccanica del filo e protezione gassosa. Trascurare anche uno solo di questi fattori è sufficiente per produrre un cordone poroso o fragile, anche con un impianto recente e performante.