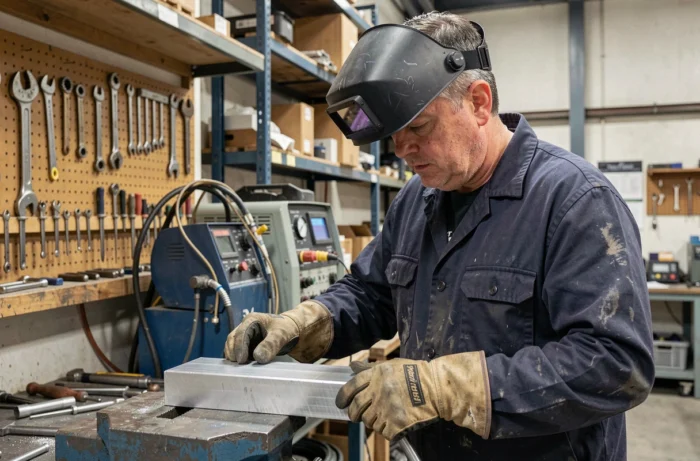
A soldagem MIG do alumínio baseia-se em um transferência de arco sob gás inerte entre um fio-eletrodo fusível e a peça a ser montada. Este processo, também chamado de GMAW, se distingue da soldagem MIG em aço pela alta condutividade térmica do alumínio e pela presença de uma camada superficial de óxido cujo ponto de fusão ultrapassa amplamente o do metal base.
Conseguir um cordão limpo e sólido exige uma máquina corretamente configurada, uma preparação rigorosa e alguns ajustes que os guias habituais costumam ignorar.
Pulsação MIG em alumínio: por que o modo pulsado muda tudo
A maioria dos tutoriais apresenta o modo pulsado como uma opção de alta gama. Na prática industrial recente, o Pulse MIG tende a se tornar o padrão para a fabricação de alumínio, especialmente porque atende às exigências de qualidade visual e de limitação da porosidade.
O princípio é simples: a máquina alterna entre um pico de corrente (que desprende uma gotícula de fio) e uma corrente base mais baixa (que mantém o arco sem superaquecer a peça). No alumínio, essa alternância oferece três vantagens concretas.
- Um melhor controle do banho de fusão em espessuras finas, onde um arco constante pode perfurar a chapa em poucos segundos.
- Uma redução notável das projeções, o que limita a limpeza pós-soldagem e melhora a aparência do cordão.
- Cordões mais regulares e estéticos, com menor risco de falta de fusão nas bordas.
Para um soldador de oficina ou um faz-tudo avançado, passar de uma máquina MIG clássica para um modelo que integra o modo pulsado representa um ganho significativo de conforto. O custo adicional na compra é compensado pela diminuição das retrabalhos e dos desperdícios. Antes de escolher um equipamento, entender a soldagem de alumínio MIG com uma máquina adequada permite avaliar se o modo pulsado corresponde às suas montagens habituais.
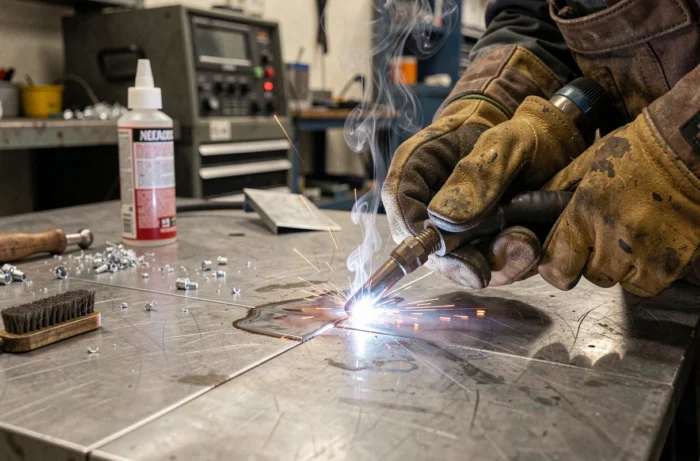
Umidade ambiente e porosidade: o parâmetro invisível da soldagem de alumínio
A porosidade continua sendo o defeito mais frequente na soldagem MIG do alumínio. Os guias clássicos recomendam limpar a peça, o que é necessário, mas insuficiente. A umidade do ar ambiente desempenha um papel direto na aparição de micro-bolhas de hidrogênio aprisionadas no cordão.
Além de uma umidade relativa de cerca de 70%, o risco de porosidade por hidrogênio aumenta consideravelmente. O hidrogênio, muito solúvel no alumínio líquido, fica aprisionado durante a solidificação rápida do banho. O resultado: cordões com aparência correta que apresentam, na realidade, cavidades internas que fragilizam a montagem.
Medidas concretas para controlar o ambiente
Instalar um higrômetro na estação de soldagem permite monitorar esse parâmetro. Quando a umidade ultrapassa o limite crítico, duas opções estão disponíveis para o soldador: reduzir a velocidade para permitir que o banho desgasifique por mais tempo ou adiar a operação se a qualidade estrutural for prioritária.
As correntes de ar na estação constituem outro fator subestimado. Um fluxo de ar muito rápido perturba o cone de gás de proteção argônio e permite que a atmosfera ambiente contamine o banho. Proteger a área de soldagem com um painel ou trabalhar em um espaço fechado ventilado (mas sem corrente direta sobre o arco) reduz esse risco.
Preparação do fio e da tocha: os ajustes que evitam os bloqueios
O alumínio é mais macio que o aço. Seu fio de adição se deforma facilmente no sistema de desenrolamento, causando entupimentos que muitos soldadores atribuem erroneamente à própria máquina. Alguns ajustes mecânicos mudam radicalmente a confiabilidade do desenrolamento.
Uma pistola de bobina (spool gun) elimina a maioria dos problemas de guia do fio ao reduzir a distância entre a bobina e o ponto de contato a poucos centímetros. Para máquinas equipadas com uma tocha clássica, substituir a mangueira de aço por uma mangueira de teflon ou grafite reduz o atrito e limita o esmagamento do fio.
Tensão dos roletes e velocidade de desenrolamento
Os roletes de tração devem ser em forma de U (e não em V, que esmaga o fio de alumínio). A pressão de aperto deve ser ajustada ao mínimo necessário: o fio deve avançar sem escorregar, mas um aperto excessivo o achata e provoca enroscos na mangueira.
- Verificar se a mangueira está cortada no comprimento correto, sem espaço morto na entrada da tocha.
- Usar um tubo de contato de diâmetro ligeiramente superior ao do fio, pois o alumínio se expande com o calor.
- Limpar ou substituir o tubo de contato regularmente, a acumulação de micro-depósitos de alumínio altera o arco.
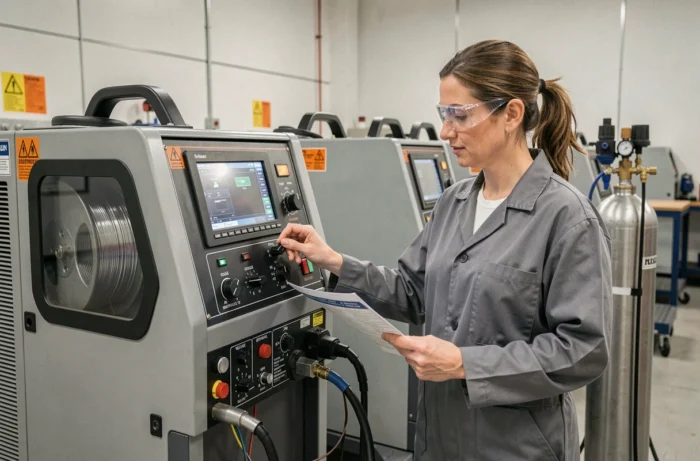
Ajuste do fluxo de argônio e velocidade de soldagem em alumínio MIG
O gás de proteção para a soldagem MIG do alumínio é o argônio puro, às vezes enriquecido com uma baixa proporção de hélio para aumentar a penetração em peças grossas. As misturas argônio-CO2 usadas em aço devem ser evitadas: o dióxido de carbono reage com o alumínio em fusão e gera óxidos e porosidade.
O fluxo de argônio geralmente está situado em uma faixa moderada. Muito baixo, permite que o ar ambiente contamine o banho. Muito alto, cria turbulências que aspiram o ar externo por efeito Venturi, anulando a proteção. Um fluxo excessivo de gás protege menos bem do que um fluxo corretamente calibrado.
Adaptar a velocidade de avanço ao cordão desejado
A condutividade térmica do alumínio impõe uma velocidade de soldagem mais rápida do que no aço. Avançar muito lentamente superaquecendo a área e alarga o banho a ponto de perder o controle da geometria do cordão. A técnica consiste em empurrar a tocha (ângulo de trabalho inclinado na direção do avanço), ao contrário da soldagem de aço onde puxar a tocha é frequentemente preferido.
Empurrar a tocha melhora a cobertura gasosa à frente do banho e favorece uma melhor penetração no alumínio. Esse hábito, contra-intuitivo para um soldador treinado em aço, faz parte dos ajustes fundamentais do processo MIG aplicado ao alumínio.
Cada montagem de alumínio em MIG baseia-se no equilíbrio entre esses parâmetros: modo de transferência, ambiente atmosférico, mecânica do fio e proteção gasosa. Negligenciar um único desses fatores é suficiente para produzir um cordão poroso ou frágil, mesmo com uma máquina recente e de alto desempenho.