Het MIG-lassen van aluminium is gebaseerd op een boogoverdracht onder inert gas tussen een smeltbare elektrode en het te lassen werkstuk. Dit proces, ook wel GMAW genoemd, onderscheidt zich van MIG-lassen op staal door de hoge thermische geleidbaarheid van aluminium en de aanwezigheid van een oppervlakkige oxide laag waarvan het smeltpunt ver boven dat van het basismetaal ligt.
Een schone en sterke lasnaad vereist een goed afgestelde machine, een grondige voorbereiding en enkele instellingen die in de gebruikelijke gidsen vaak worden overgeslagen.
Puls MIG op aluminium: waarom de pulserende modus het verschil maakt
De meeste tutorials presenteren de pulserende modus als een premium optie. In de recente industriële praktijk wordt Pulse MIG de standaard voor aluminiumfabricage, vooral omdat het voldoet aan de eisen van visuele kwaliteit en het beperken van porositeit.
Het principe is eenvoudig: de machine wisselt af tussen een piekstroom (die een druppel draad losmaakt) en een lagere basisstroom (die de boog in stand houdt zonder het werkstuk te oververhitten). Bij aluminium biedt deze afwisseling drie concrete voordelen.
- Een betere controle over de smeltbad bij lage diktes, waar een constante boog het plaatmateriaal in enkele seconden kan doorboren.
- Een merkbare vermindering van spatten, wat de nabehandeling beperkt en het uiterlijk van de lasnaad verbetert.
- Regelmatigere en esthetischere lasnaden, met minder risico op onvoldoende hechting aan de randen.
Voor een werkplaatslasser of een gevorderde doe-het-zelver betekent de overstap van een klassieke MIG-machine naar een model met pulserende modus een significante winst in comfort. De meerprijs bij aankoop wordt gecompenseerd door de vermindering van herstellingen en afval. Voordat je apparatuur kiest, is het belangrijk om het MIG-lassen van aluminium met een geschikte machine te begrijpen, zodat je kunt beoordelen of de pulserende modus past bij je gebruikelijke verbindingen.
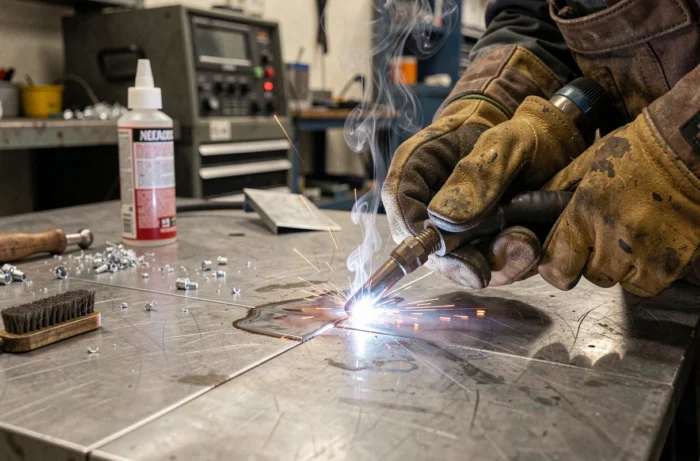
Omgevingsvochtigheid en porositeit: de onzichtbare parameter van aluminium lassen
Porositeit blijft de meest voorkomende fout bij MIG-lassen van aluminium. De klassieke gidsen raden aan om het werkstuk schoon te maken, wat noodzakelijk maar niet voldoende is. De luchtvochtigheid speelt een directe rol bij de vorming van microbelletjes waterstof die in de lasnaad worden gevangen.
Boven een relatieve luchtvochtigheid van ongeveer 70% neemt het risico op porositeit door waterstof aanzienlijk toe. Waterstof, dat zeer oplosbaar is in vloeibaar aluminium, wordt gevangen tijdens de snelle stolling van het smeltbad. Het resultaat: lasnaden die er op het eerste gezicht goed uitzien, maar in werkelijkheid interne holtes vertonen die de verbinding verzwakken.
Concreet maatregelen om de omgeving te beheersen
Een hygrometer bij de lasmachine installeren maakt het mogelijk om deze parameter te controleren. Wanneer de luchtvochtigheid de kritische drempel overschrijdt, heeft de lasser twee opties: de snelheid verlagen om het smeltbad langer te laten ontgassen, of de operatie uitstellen als de structurele kwaliteit prioriteit heeft.
De luchtstromen bij de lasmachine vormen een andere onderschatte factor. Een te snelle luchtstroom verstoort de argon beschermgas kegel en laat de omgevingslucht het smeltbad besmetten. Het beschermen van het lasgebied met een windscherm of werken in een afgesloten, geventileerde ruimte (maar zonder directe luchtstroom op de boog) vermindert dit risico.
Voorbereiding van de draad en het laspistool: de instellingen die blokkades voorkomen
Aluminium is zachter dan staal. De toevoerdraad vervormt gemakkelijk in het afrolsysteem, wat verstoppingen veroorzaakt die veel lassers ten onrechte aan de machine zelf toeschrijven. Enkele mechanische aanpassingen kunnen de betrouwbaarheid van het afrollen radicaal verbeteren.
Een spool gun elimineert de meeste problemen met de draadgeleiding door de afstand tussen de spoel en het contactpunt tot enkele centimeters te verkorten. Voor machines met een klassiek laspistool kan het vervangen van de stalen slang door een slang van teflon of grafiet de wrijving verminderen en het platdrukken van de draad beperken.
Spanning van de rollen en afrolsnelheid
De aandrijfwielen moeten U-vormig zijn (en niet V-vormig, wat de aluminium draad platdrukt). De drukinstelling moet minimaal zijn: de draad moet vooruitgaan zonder te slippen, maar een te sterke druk maakt de draad plat en veroorzaakt vastlopers in de slang.
- Controleer of de slang op de juiste lengte is afgesneden, zonder dode ruimte bij de ingang van het laspistool.
- Gebruik een contactbuis met een iets grotere diameter dan die van de draad, omdat aluminium uitzet bij warmte.
- Maak de contactbuis regelmatig schoon of vervang deze, omdat de ophoping van micro-afzettingen van aluminium de boog beïnvloedt.
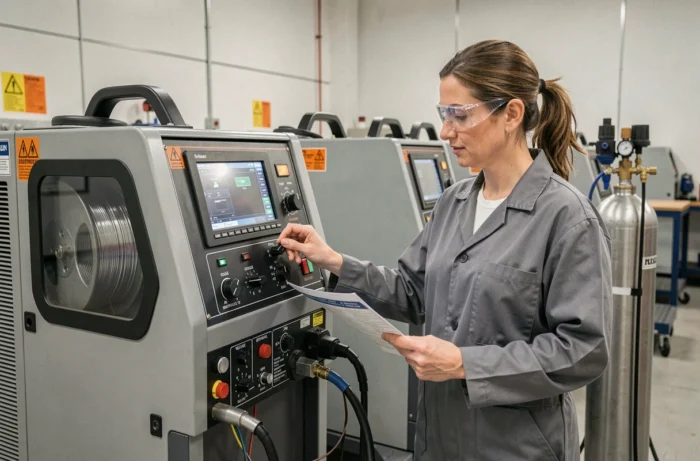
Instelling van de argonstroom en las snelheid bij aluminium MIG
Het beschermgas voor MIG-lassen van aluminium is puur argon, soms verrijkt met een kleine hoeveelheid helium om de penetratie op dikkere stukken te vergroten. Mengsels van argon-CO2 die voor staal worden gebruikt, zijn uit den boze: koolstofdioxide reageert met het vloeibare aluminium en genereert oxiden en porositeit.
De argonstroom ligt meestal binnen een gematigd bereik. Te laag laat de omgevingslucht het smeltbad besmetten. Te hoog creëert turbulenties die de buitenlucht door het Venturi-effect aanzuigen, waardoor de bescherming wordt opgeheven. Een te hoge gasstroom beschermt minder goed dan een goed afgestelde stroom.
Pas de voortgangssnelheid aan de gewenste lasnaad aan
De thermische geleidbaarheid van aluminium vereist een snellere las snelheid dan bij staal. Te langzaam vooruitgaan oververhit het gebied en vergroot het smeltbad tot het punt waarop de controle over de geometrie van de lasnaad verloren gaat. De techniek bestaat erin de laspistool te duwen (werkhoek in de richting van de voortgang), in tegenstelling tot het lassen van staal waar het vaak beter is om de laspistool te trekken.
Het duwen van de laspistool verbetert de gasbedekking voor het smeltbad en bevordert een betere penetratie op aluminium. Deze gewoonte, die tegenintuitief is voor een lasser die op staal is opgeleid, maakt deel uit van de fundamentele aanpassingen van het MIG-proces toegepast op aluminium.
Elke aluminiumverbinding in MIG is gebaseerd op de balans tussen deze parameters: overdrachtsmodus, atmosferische omgeving, mechanica van de draad en gasbescherming. Het negeren van zelfs maar één van deze factoren is voldoende om een poreuze of fragiele lasnaad te produceren, zelfs met een recente en krachtige machine.