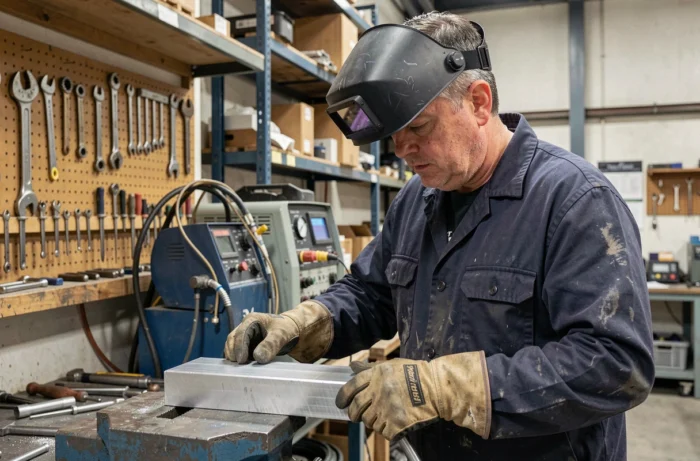
Das MIG-Schweißen von Aluminium basiert auf einem Lichtbogenübertrag unter inertem Gas zwischen einem schmelzbaren Schweißdraht und dem zu verbindenden Werkstück. Dieses Verfahren, auch als GMAW bekannt, unterscheidet sich vom MIG-Schweißen von Stahl durch die hohe Wärmeleitfähigkeit von Aluminium und die Anwesenheit einer oberflächlichen Oxidschicht, deren Schmelzpunkt weit über dem des Grundmetalls liegt.
Um eine saubere und stabile Naht zu erzielen, ist ein korrekt eingestellter Schweißgerät, eine sorgfältige Vorbereitung und einige Anpassungen erforderlich, die in den üblichen Leitfäden oft nur oberflächlich behandelt werden.
Puls MIG auf Aluminium: Warum der Pulsmodus den Unterschied macht
Die meisten Tutorials präsentieren den Pulsmodus als eine Premium-Option. In der aktuellen Industriepraxis wird der Puls MIG zunehmend zum Standard für die Aluminiumverarbeitung, insbesondere weil er den Anforderungen an die visuelle Qualität und die Begrenzung der Porosität gerecht wird.
Das Prinzip ist einfach: Das Gerät wechselt zwischen einem Stromspitzenwert (der einen Tropfen Draht abtrennt) und einem niedrigeren Grundstrom (der den Lichtbogen aufrechterhält, ohne das Werkstück zu überhitzen). Beim Aluminium bietet dieses Wechselspiel drei konkrete Vorteile.
- Bessere Kontrolle über das Schmelzbad bei geringen Dicken, wo ein konstanter Lichtbogen das Blech in wenigen Sekunden durchbrennen könnte.
- Eine deutliche Reduzierung von Spritzern, was die Nachbearbeitung nach dem Schweißen einschränkt und das Aussehen der Naht verbessert.
- Regelmäßigere und ästhetischere Nähte mit geringerem Risiko von unzureichender Durchschmelzung an den Rändern.
Für einen Werkstattschweißer oder einen fortgeschrittenen Heimwerker stellt der Wechsel von einem klassischen MIG-Gerät zu einem Modell mit Pulsmodus einen erheblichen Komfortgewinn dar. Die höheren Anschaffungskosten werden durch die Verringerung von Nacharbeiten und Ausschuss ausgeglichen. Bevor Sie sich für ein Gerät entscheiden, ermöglicht das Verständnis von dem MIG-Aluschweißen mit einem geeigneten Gerät eine Einschätzung, ob der Pulsmodus zu Ihren gewohnten Verbindungen passt.
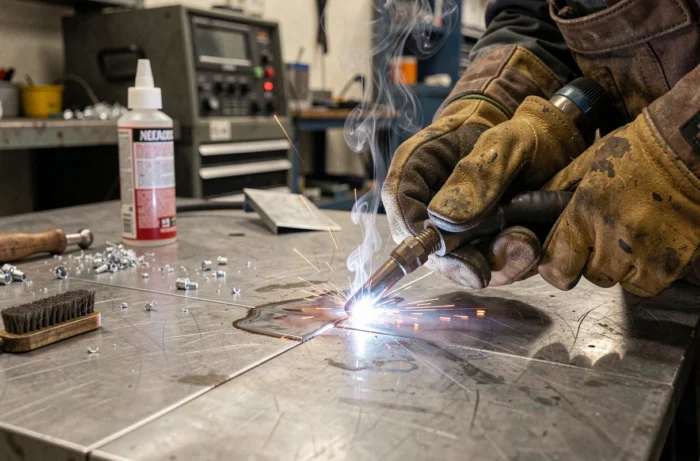
Umgebungsfeuchtigkeit und Porosität: Der unsichtbare Parameter beim Aluschweißen
Porosität bleibt der häufigste Fehler beim MIG-Schweißen von Aluminium. Die klassischen Leitfäden empfehlen, das Werkstück zu reinigen, was notwendig, aber unzureichend ist. Die Luftfeuchtigkeit spielt eine direkte Rolle bei der Entstehung von Mikrobubbles aus Wasserstoff, die in der Naht eingeschlossen sind.
Bei einer relativen Luftfeuchtigkeit von über 70 % steigt das Risiko von Wasserstoffporosität erheblich. Wasserstoff, der in flüssigem Aluminium sehr löslich ist, wird beim schnellen Erstarren des Schmelzbades eingeschlossen. Das Ergebnis: Nähte, die äußerlich korrekt erscheinen, aber in Wirklichkeit innere Hohlräume aufweisen, die die Verbindung schwächen.
Konkrete Maßnahmen zur Kontrolle der Umgebung
Die Installation eines Hygrometers am Schweißplatz ermöglicht die Überwachung dieses Parameters. Wenn die Feuchtigkeit den kritischen Wert überschreitet, hat der Schweißer zwei Optionen: die Geschwindigkeit zu verlangsamen, um dem Schmelzbad mehr Zeit zum Entgasen zu geben, oder die Operation zu verschieben, wenn die strukturelle Qualität Vorrang hat.
Zugluft am Arbeitsplatz ist ein weiterer unterschätzter Faktor. Ein zu schneller Luftstrom stört den Schutzgasargon-Kegel und lässt die Umgebungsluft das Schmelzbad kontaminieren. Das Schützen des Schweißbereichs mit einem Windschutz oder das Arbeiten in einem geschlossenen, belüfteten Raum (aber ohne direkten Luftstrom auf den Lichtbogen) verringert dieses Risiko.
Vorbereitung des Drahts und des Brenners: Die Einstellungen, die Blockaden vermeiden
Aluminium ist weicher als Stahl. Sein Zusatzdraht verformt sich leicht im Drahtvorschubsystem, was zu Verstopfungen führt, die viele Schweißer fälschlicherweise dem Gerät selbst zuschreiben. Einige mechanische Anpassungen verändern die Zuverlässigkeit des Drahtvorschubs radikal.
Eine Spool Gun beseitigt die meisten Probleme mit der Drahtführung, indem sie den Abstand zwischen der Spule und dem Kontaktpunkt auf wenige Zentimeter reduziert. Für Geräte mit einem klassischen Brenner kann das Ersetzen der Stahlhülle durch eine Hülle aus Teflon oder Graphit die Reibung verringern und das Quetschen des Drahts minimieren.
Druck der Walzen und Vorschubgeschwindigkeit
Die Antriebswalzen sollten U-förmig sein (nicht V-förmig, da dies den Aludraht quetscht). Der Anpressdruck sollte auf das Minimum eingestellt werden: Der Draht muss ohne Rutschen vorwärts gehen, aber ein übermäßiger Druck plattiert ihn und verursacht Hängers im Schlauch.
- Überprüfen Sie, ob der Schlauch auf die richtige Länge geschnitten ist, ohne toten Raum am Eingang des Brenners.
- Verwenden Sie eine Kontaktbuchse mit einem Durchmesser, der leicht größer ist als der des Drahts, da sich Aluminium bei Wärme ausdehnt.
- Reinigen oder ersetzen Sie die Kontaktbuchse regelmäßig, da sich Mikroablagerungen von Aluminium ansammeln und den Lichtbogen verändern.
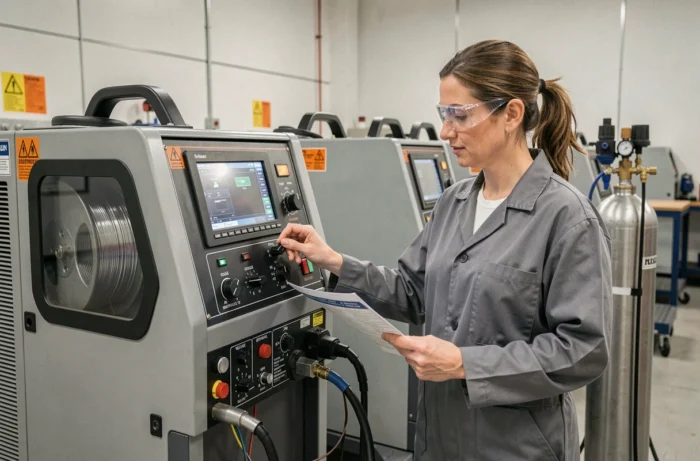
Einstellung des Argonflusses und der Schweißgeschwindigkeit beim MIG-Aluminium
Das Schutzgas für das MIG-Schweißen von Aluminium ist reines Argon, manchmal mit einem geringen Anteil an Helium angereichert, um die Eindringtiefe bei dicken Teilen zu erhöhen. Argon-CO2-Gemische, die für Stahl verwendet werden, sind zu vermeiden: Kohlendioxid reagiert mit dem flüssigen Aluminium und erzeugt Oxide und Porosität.
Der Argonfluss liegt normalerweise in einem moderaten Bereich. Zu niedrig lässt die Umgebungsluft das Schmelzbad kontaminieren. Zu hoch erzeugt Turbulenzen, die die Außenluft durch den Venturi-Effekt ansaugen und den Schutz aufheben. Ein übermäßiger Gasfluss schützt schlechter als ein korrekt kalibrierter Fluss.
Die Vorschubgeschwindigkeit an die gewünschte Naht anpassen
Die Wärmeleitfähigkeit von Aluminium erfordert eine schnellere Schweißgeschwindigkeit als bei Stahl. Zu langsames Voranschreiten überhitzt den Bereich und erweitert das Schmelzbad, sodass die Kontrolle über die Geometrie der Naht verloren geht. Die Technik besteht darin, den Brenner zu schieben (Arbeitswinkel in Richtung des Vorschubs), im Gegensatz zum Schweißen von Stahl, wo das Ziehen des Brenners oft bevorzugt wird.
Das Schieben des Brenners verbessert die Gasabdeckung vor dem Schmelzbad und fördert eine bessere Eindringtiefe bei Aluminium. Diese Gewohnheit, die für einen auf Stahl ausgebildeten Schweißer kontraintuitiv ist, gehört zu den grundlegenden Anpassungen des MIG-Verfahrens, das auf Aluminium angewendet wird.
Jede Aluminiumverbindung im MIG basiert auf dem Gleichgewicht zwischen diesen Parametern: Übertragungsmodus, atmosphärische Umgebung, Drahtmechanik und Schutzgas. Das Vernachlässigen eines dieser Faktoren reicht aus, um eine poröse oder fragile Naht zu erzeugen, selbst mit einem modernen und leistungsfähigen Gerät.