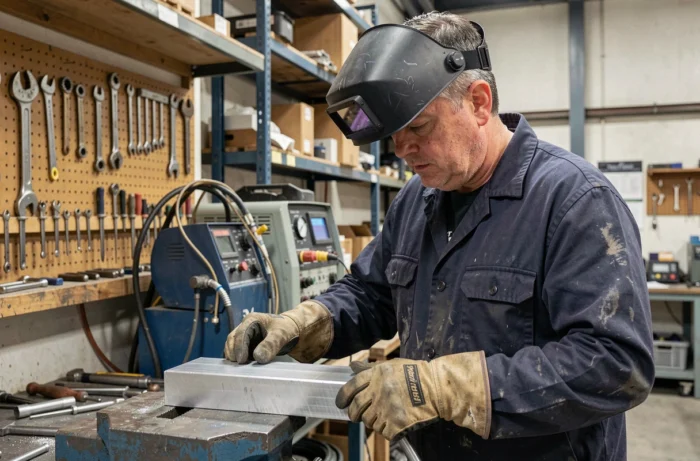
La soldadura MIG del aluminio se basa en un transferencia de arco bajo gas inerte entre un hilo-electrodo fusible y la pieza a ensamblar. Este procedimiento, también llamado GMAW, se distingue de la soldadura MIG en acero por la alta conductividad térmica del aluminio y la presencia de una capa de óxido superficial cuyo punto de fusión supera con creces el del metal base.
Lograr un cordón limpio y sólido exige un equipo correctamente configurado, una preparación rigurosa y algunos ajustes que las guías habituales pasan por alto.
Pulsado MIG en aluminio: por qué el modo pulsado cambia las reglas del juego
La mayoría de los tutoriales presentan el modo pulsado como una opción de alta gama. En la práctica industrial reciente, el Pulsado MIG tiende a convertirse en el estándar para la fabricación de aluminio, especialmente porque cumple con los requisitos de calidad visual y limitación de la porosidad.
El principio es simple: el equipo alterna entre un pico de corriente (que desprende una gota de hilo) y una corriente base más baja (que mantiene el arco sin sobrecalentar la pieza). En el aluminio, esta alternancia ofrece tres ventajas concretas.
- Un mejor control del baño de fusión en espesores bajos, donde un arco constante puede perforar la chapa en cuestión de segundos.
- Una reducción notable de las proyecciones, lo que limita la limpieza post-soldadura y mejora el aspecto del cordón.
- Cordones más regulares y estéticos, con menos riesgo de falta de fusión en el borde.
Para un soldador de taller o un aficionado avanzado, pasar de un equipo MIG clásico a un modelo que integre el modo pulsado representa una ganancia de confort significativa. El sobrecoste en la compra se compensa con la disminución de retrabajos y desperdicios. Antes de elegir un equipo, entender la soldadura de aluminio MIG con un equipo adecuado permite evaluar si el modo pulsado se ajusta a sus ensamblajes habituales.
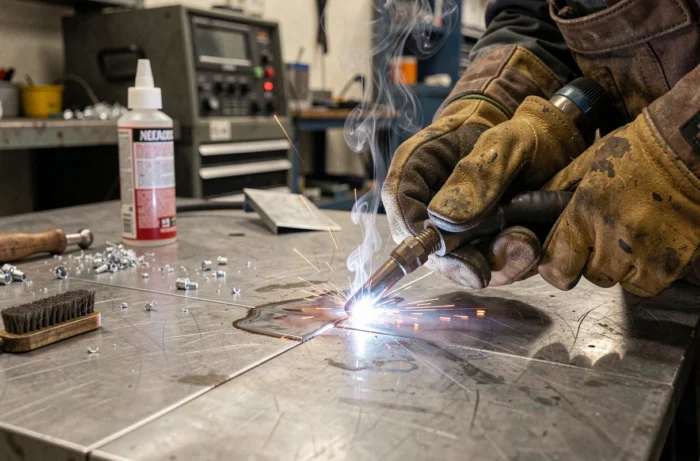
Humedad ambiental y porosidad: el parámetro invisible de la soldadura de aluminio
La porosidad sigue siendo el defecto más frecuente en la soldadura MIG del aluminio. Las guías clásicas recomiendan limpiar la pieza, lo cual es necesario pero insuficiente. La humedad del aire ambiental juega un papel directo en la aparición de microburbujas de hidrógeno atrapadas en el cordón.
Más allá de una humedad relativa de aproximadamente 70 %, el riesgo de porosidad por hidrógeno aumenta notablemente. El hidrógeno, muy soluble en el aluminio líquido, queda atrapado durante la solidificación rápida del baño. El resultado: cordones de apariencia correcta que presentan en realidad cavidades internas que debilitan el ensamblaje.
Medidas concretas para controlar el entorno
Instalar un higrómetro en el puesto de soldadura permite monitorear este parámetro. Cuando la humedad supera el umbral crítico, dos opciones se presentan al soldador: ralentizar el ritmo para permitir que el baño desgasifique por más tiempo, o posponer la operación si la calidad estructural es prioritaria.
Las corrientes de aire en el puesto constituyen otro factor subestimado. Un flujo de aire demasiado rápido perturba el cono de gas de protección argón y permite que la atmósfera ambiental contamine el baño. Proteger la zona de soldadura con un panel o trabajar en un espacio cerrado ventilado (pero sin corriente directa sobre el arco) reduce este riesgo.
Preparación del hilo y de la antorcha: los ajustes que evitan los atascos
El aluminio es más blando que el acero. Su hilo de aporte se deforma fácilmente en el sistema de desenrollado, provocando atascos que muchos soldadores atribuyen erróneamente al equipo en sí. Algunos ajustes mecánicos cambian radicalmente la fiabilidad del desenrollado.
Una pistola de bobina (spool gun) elimina la mayoría de los problemas de guiado del hilo al reducir la distancia entre la bobina y el punto de contacto a unos pocos centímetros. Para los equipos equipados con una antorcha clásica, reemplazar la funda de acero por una funda de teflón o grafito reduce la fricción y limita el aplastamiento del hilo.
Tensión de los rodillos y velocidad de desenrollado
Los rodillos de arrastre deben ser en forma de U (y no en V, que aplasta el hilo de aluminio). La presión de apriete se ajusta al mínimo necesario: el hilo debe avanzar sin patinar, pero un apriete excesivo lo aplana y provoca enganches en la funda.
- Verificar que la funda esté cortada a la longitud correcta, sin espacio muerto en la entrada de la antorcha.
- Utilizar un tubo de contacto de diámetro ligeramente superior al del hilo, ya que el aluminio se dilata con el calor.
- Limpie o reemplace el tubo de contacto regularmente, ya que la acumulación de microdepósitos de aluminio modifica el arco.
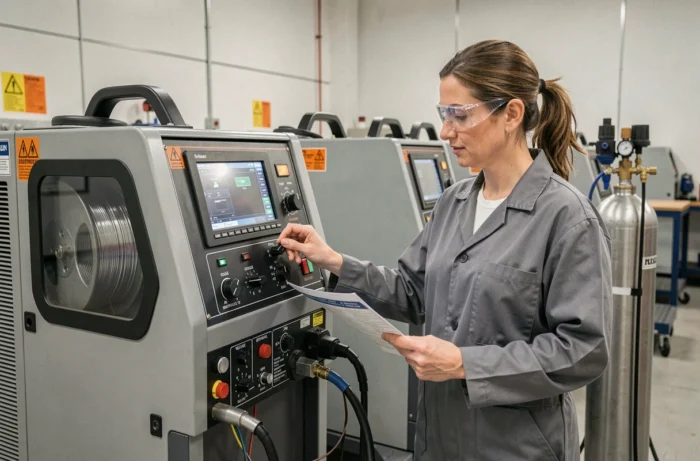
Ajuste del flujo de argón y velocidad de soldadura en aluminio MIG
El gas de protección para la soldadura MIG del aluminio es el argón puro, a veces enriquecido con una baja proporción de helio para aumentar la penetración en piezas gruesas. Las mezclas argón-CO2 utilizadas en acero deben ser evitadas: el dióxido de carbono reacciona con el aluminio fundido y genera óxidos y porosidad.
El flujo de argón se sitúa generalmente en un rango moderado. Si es demasiado bajo, permite que el aire ambiental contamine el baño. Si es demasiado alto, crea turbulencias que aspiran el aire exterior por efecto Venturi, anulando la protección. Un flujo excesivo de gas protege menos que un flujo correctamente calibrado.
Adaptar la velocidad de avance al cordón deseado
La conductividad térmica del aluminio impone una velocidad de soldadura más rápida que en el acero. Avanzar demasiado lentamente sobrecalienta la zona y ensancha el baño hasta el punto de perder el control de la geometría del cordón. La técnica consiste en empujar la antorcha (ángulo de trabajo inclinado en el sentido del avance), a diferencia de la soldadura de acero donde a menudo se prefiere tirar de la antorcha.
Empujar la antorcha mejora la cobertura gaseosa frente al baño y favorece una mejor penetración en el aluminio. Este hábito, contraintuitivo para un soldador formado en acero, forma parte de los ajustes fundamentales del proceso MIG aplicado al aluminio.
Cada ensamblaje de aluminio en MIG se basa en el equilibrio entre estos parámetros: modo de transferencia, entorno atmosférico, mecánica del hilo y protección gaseosa. Negligir uno solo de estos factores es suficiente para producir un cordón poroso o frágil, incluso con un equipo reciente y eficiente.